Nouvelles
Maison / Nouvelles / Actualités de l'industrie / Comment braser le laiton : le guide étape par étape pour des joints solides et sans fuite
Le brasage du laiton diffère fondamentalement du brasage ou du soudage du cuivre. La teneur plus élevée en zinc nécessite différents métaux d’apport, un chauffage plus contrôlé et une compréhension claire des jeux de joints. Sans la bonne approche, vous risquez une porosité, des joints faibles ou même la vaporisation du zinc du métal de base. Ce guide passe en revue les décisions pratiques que vous devez prendre avant d’allumer le flambeau.
Le brasage s'effectue au-dessus de 840°F (450°C), bien au-dessus des températures de brasage. Le laiton, étant un alliage de cuivre et de zinc, réagit différemment à la chaleur que le cuivre pur. Le principe clé est le suivant : chauffer l'assemblage de manière homogène, et choisir un métal d'apport dont le point de fusion permet au laiton de rester solide pendant que l'apport s'écoule dans le joint par capillarité.
Pour la plupart des joints laiton-laiton ou laiton-cuivre, les métaux d'apport préférés sont les alliages cuivre-phosphore (série BCuP) ou les alliages argentés (série BAg). Voici la répartition :
| Alliage de remplissage | Plage de fusion (°F) | Idéal pour | Flux requis ? |
|---|---|---|---|
| BCuP-5 (15 % d'Ag) | 1 190 à 1 475 | Laiton sur cuivre, dégagements serrés | Non (sur cuivre), Oui sur laiton |
| BAg-7 (56 % d'Ag) | 1 145 à 1 365 | Laiton sur laiton, sections minces | Oui |
| BAg-22 (49 % Ag) | 1 290 à 1 510 | Joints à grand écart, bonne résistance | Oui |
| BCuP-2 (pas d'argent) | 1 310 à 1 510 | Utilisation limitée du cuivre au cuivre en laiton | Oui on brass |
Les charges cuivre-phosphore s'écoulent bien sur le cuivre mais peuvent attaquer le zinc du laiton, provoquant une pénétration intergranulaire et une fragilité. Lors du brasage du laiton, les alliages argentés donnent généralement des joints plus solides et plus ductiles. Utilisez toujours du flux sur les surfaces en laiton pour éviter la formation d'oxyde pendant le chauffage.
L'action capillaire, la force qui attire le mastic fondu dans le joint, fonctionne mieux dans une plage de jeu spécifique. Pour les assemblages en laiton, le jeu radial recommandé est de 0,0015 à 0,005 pouces (0,04 à 0,13 mm). Trop serré restreint le débit ; trop large permet au mastic de s'écouler ou de former une liaison faible, uniquement en filet.
Un chauffage inégal provoque une déformation, une vaporisation localisée du zinc (dézincification) et une rupture des joints. Le laiton conduit bien la chaleur, mais plus lentement que le cuivre pur. Le composant zinc abaisse également le point de fusion de l'alliage de base, ce qui signifie que vous pouvez surchauffer le tube lui-même avant que la charge ne s'écoule.
Pour la production ou les travaux à volume élevé, un four ou une configuration de brasage par induction fournit un chauffage uniforme et des résultats cohérents. Pour les réparations sur le terrain ou les prototypes, une torche oxyacétylène avec une pointe petite à moyenne fonctionne bien.
Même les artisans expérimentés rencontrent des problèmes avec le laiton. Vous trouverez ci-dessous les erreurs les plus fréquentes et comment les éviter.
Le laiton commence à perdre du zinc vers 1 660 °F (905 °C). Le zinc vaporisé laisse derrière lui une structure poreuse et affaiblie et produit une fumée blanche et fumée dangereuse à inhaler. Travaillez dans un endroit aéré et maintenez la température juste au-dessus du liquidus du métal d'apport, pas loin au-dessus.
Un film d'oxyde, de l'huile ou de la saleté bloque l'écoulement du produit de remplissage. Nettoyer mécaniquement la zone de joint avec un chiffon abrasif ou une brosse en acier inoxydable, puis dégraisser avec de l'acétone ou un autre solvant. Touchez les surfaces nettoyées uniquement avec des gants propres.
Différentes qualités de laiton, telles que le C26000 (laiton à cartouche) et le C36000 (laiton d'usinage libre), se comportent différemment sous l'effet de la chaleur. Le laiton d'usinage libre contient du plomb ; il brase mal et peut se fissurer. Vérifiez toujours la composition de l'alliage et sélectionnez une charge qui correspond, ou consultez la fiche technique du matériau.
Le laiton se dilate plus que l'acier et légèrement plus que le cuivre lorsqu'il est chauffé. Dans les assemblages multimétalliques, la dilatation différentielle peut désaligner le joint avant que le mastic ne se solidifie. Certains fournisseurs conçoivent des assemblages de tubes en cuivre brasés qui tiennent compte de cette expansion, garantissant ainsi une intégrité constante des joints dans toutes les combinaisons de matériaux.
Lorsque vous avez besoin de composants ou d'assemblages en laiton brasés en volume, la qualité du matériau de base et la cohérence du processus de brasage comptent autant que la technique. Un fabricant réputé utilise des fours à atmosphère contrôlée ou des stations de brasage par induction pour éliminer l’oxydation et maintenir une qualité de joint uniforme. Recherchez des fournisseurs qui offrent une gamme de 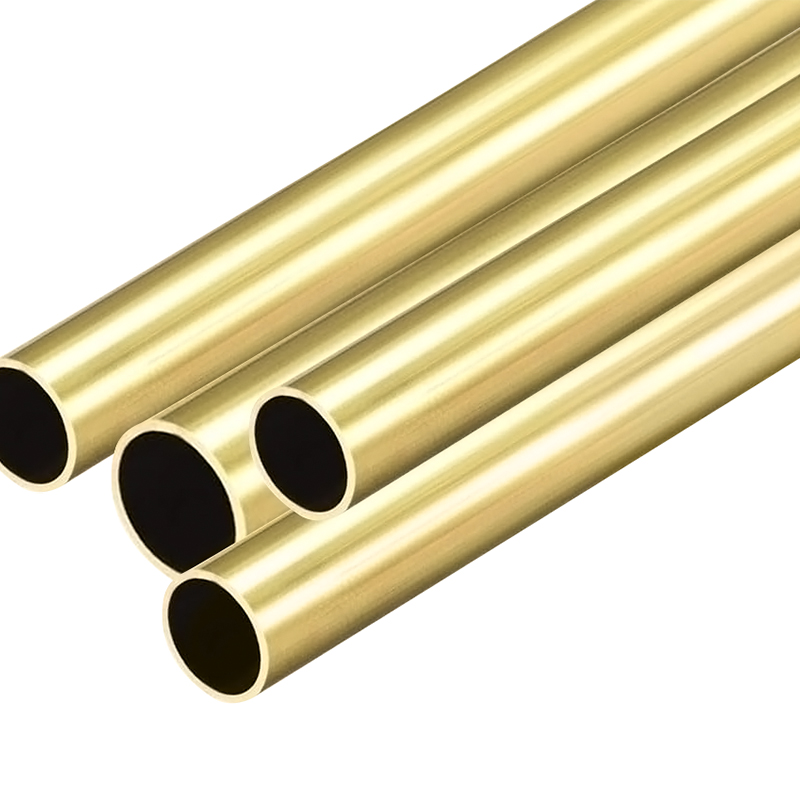 Tube en laiton avec précision dimensionnelle et propreté de surface Ce tube en laiton, disponible dans les qualités H62, H63 et H65 avec un diamètre extérieur de 1,8 à 80 mm et une paroi de 0,3 à 12 mm, garantit des dimensions et une propreté constantes pour un brasage fiable dans les systèmes haute pression. Voir le produit → produits en alliages standard comme H62 ou H65, et qui peuvent fournir des assemblages de tubes prêts à être brasés avec une préparation des extrémités cohérente. La même usine qui fournit les tubes en laiton possède souvent les connaissances nécessaires pour recommander la conception de remplissage et de joint appropriée pour votre application spécifique.
Pour les applications impliquant des systèmes à haute pression ou un transfert de chaleur critique, comme dans les condenseurs ou les évaporateurs, la précision dimensionnelle et la propreté de la surface du tube affectent directement la qualité du brasage. S'approvisionner auprès d'une installation qui contrôle ces variables en interne réduit votre risque de défaillances sur le terrain.
Un brasage réussi du laiton se résume à trois étapes non négociables. Tout d’abord, choisissez le métal d’apport argenté approprié et appliquez un flux haute température correspondant à la qualité du laiton. Deuxièmement, concevez le joint avec le jeu et la longueur de recouvrement appropriés pour permettre à l'action capillaire de faire son travail. Troisièmement, chauffez uniformément et arrêtez immédiatement une fois que le remplissage s'écoule. Les meilleures brasures sont invisibles à l’intérieur du joint : une charge visible à l’extérieur signale généralement trop de chaleur ou trop de charge.
Si tu as besoin 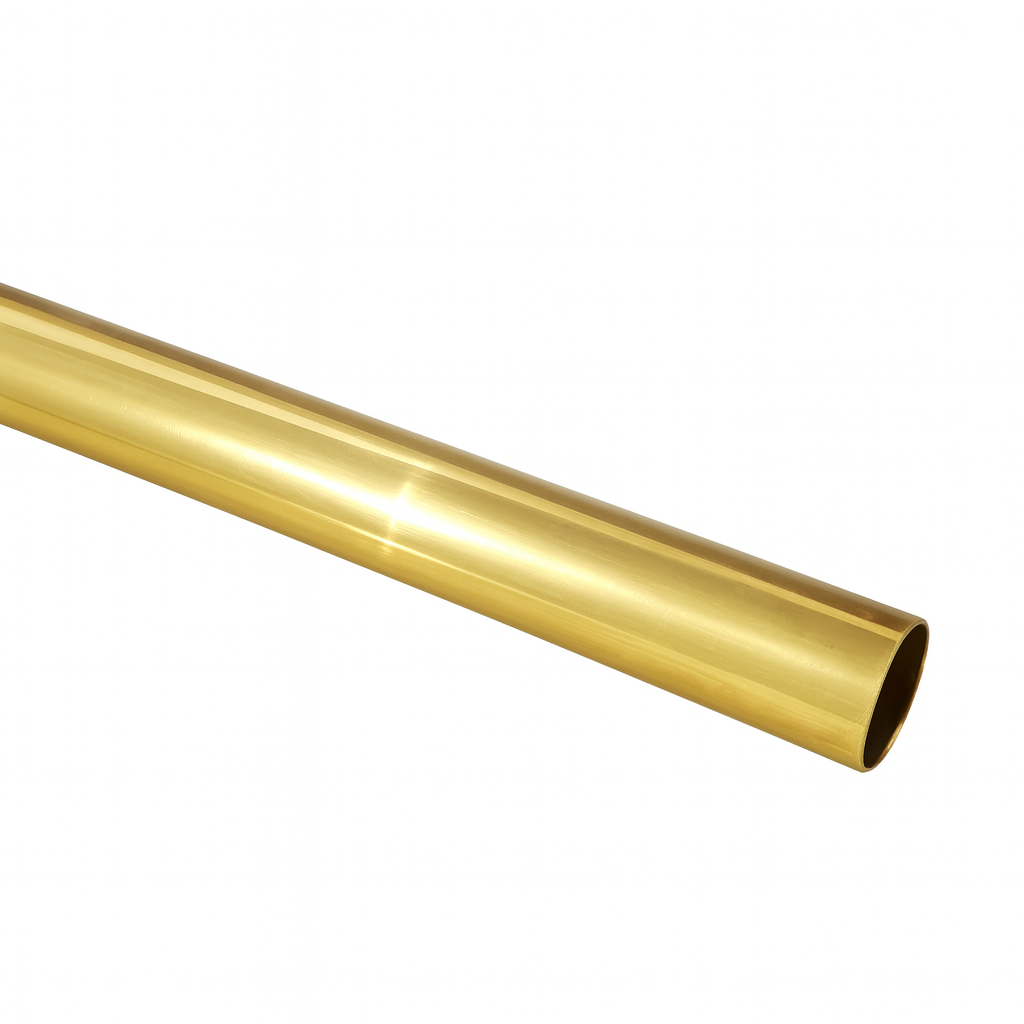 Tube en laiton H65 (C27000) pour un contrôle constant du brasage Le tube en laiton H65 offre un équilibre entre résistance et ductilité avec une épaisseur de paroi et une composition d'alliage stables, ce qui facilite le contrôle des paramètres de brasage pour les assemblages à tolérance serrée. Voir le produit → et des assemblages qui respectent des tolérances strictes, envisagez de travailler avec un fabricant qui contrôle à la fois la qualité des matériaux et les paramètres de brasage. Lorsque l'épaisseur de paroi et la composition de l'alliage du tube en laiton lui-même sont constantes, votre processus de brasage devient beaucoup plus facile à contrôler. Cette cohérence fait la différence entre un joint qui a fière allure sur le banc et un autre qui maintient la pression pendant des années sur le terrain.

Qu'est-ce qu'un tube de cuivre à parois épaisses? Tube de cuivre à parois épaisses, également connue sous le nom de tube de cuivre à p...
Voir les détails
Aperçu et importance du tube capillaire en cuivre Dans les équipements industriels modernes et les systèmes de contrôle de précision, la miniatu...
Voir les détails
Qu'est-ce qu'un tube en cuivre? Analyse de la composition des matériaux et des caractéristiques de base Définition du tube en cuivre ...
Voir les détails
Comprendre les tubes carrés en cuivre: composition, notes et applications typiques Tubes carrés en cuivre sont des extrusions spécialisées...
Voir les détails
 Tangpu Industrial Zone, Shangyu District, Shaoxing City, Zhejiang Province, China
 +86-13567501345
© Zhejiang Jingliang Copper-Tube Products Co., Ltd Tous droits réservés.

